Моделът от смола е 3D отпечатан заместител на восък - обикновено отпечатан в смола за отливане - който замества ръчно восъчен шаблон, издълбан някога в лаборатория за корони, мостове, телескопични рамки и работни процеси за пресоване. Отпечатаните шаблони изгарят чисто в инвестиционния цикъл, така че леенето или пресоването, което следва, започва от геометрия, която е проектирана цифрово и отпечатана при контрол на размерите с няколко десети от милиметъра. Това ръководство обяснява какво включва работният процес на модел на смола, как леещата се смола се различава от обикновената моделна смола, параметрите на печат, които поддържат размерите на моделите верни, режимите на повреда, които унищожават изгарянето, и как да валидирате леящата се смола, преди да превключите доставката. Публикуваните данни от линията материали на Aident - включително смолата за леене с нулево пепел и фамилията, устойчива на висока температура 120–150 градуса - закотвят всяка претенция тук и не се появяват цени: работните потоци на моделите се валидират чрез тестови отливки, след което се определят цени чрез запитване.
Какво замества моделът на смола във веригата за отливане
Традиционната работа с шаблони отнема най-квалифицираното време в лабораторията: намазване на рамка на корона или телескопичен накрайник на ръка, поставянето му и надеждата, че изгарянето ще пренесе геометрията докрай. Модел на смола премества тази геометрия в софтуер. Калъфът се сканира - без прах с интраорален скенер за под 60 секунди за пълна дъга или се дигитализира на лабораторен скенер за секунди - проектиран в CAD и се отпечатва за една нощ на настолен принтер. Отпечатаният шаблон се влага и изгаря като восък, а последващото отливане или пресоване възпроизвежда проектираната геометрия вместо вечерта на техника. Публикуваните данни за работния процес от сканиране към печат показват традиционната възстановителна верига от три до четири дни, която се компресира до обрат на същия ден или на следващия ден, а моделите на рамката са точно мястото, където това компресиране се отплаща, тъй като ръчно парафинираните рамки са най-бавните и най-податливи на преработка елементи на пейката.
Леяща се смола срещу обикновена моделна смола
Единствената най-често срещана техническа грешка при отпечатване на шаблони е използването на грешна група смола. Обикновената моделна смола оставя остатъци от пепел при изгаряне, замърсявайки повърхността на отливката; смолата за леене е проектирана за пълно, чисто изгаряне - смолата за леене на восък с нулево пепел Aident е документираният пример, формулиран така, че моделът да се изпарява без остатък. Второто семейство в игра е устойчива на висока температура моделна смола, публикувана при съпротивление от 120–150 градуса, която обслужва работни процеси на рамка за пресоване и леене, където моделът оцелява при нагрят контакт с инвестиция. Таблицата поставя семействата едно до друго:
| Собственост | Смола за леене (восък без пепел). | Моделна смола, устойчива на висока температура | Стандартен модел смола |
|---|---|---|---|
| Основна работа | Модели за прегаряне за кастинг | Пресоване / леене на рамки | Диагностични и работещи модели |
| Бърнаут поведение | Завършен, без пепел | Стабилен при 120-150 градуса | Не е предназначен за прегаряне |
| Площ за инвестиция | Постоянен, нисък остатък | Термоустойчива геометрия | N/A |
| Типични случаи | Корони, мостове, телескопични рамки | Натискане на работни процеси, рамкови етапи | Проверки за годност, проучване на модели |
Свържете семейството с процеса, преди да настроите нещо друго: нито един параметър за печат не спасява модел, отпечатан в грешна химия.
Отпечатване на шаблон от смола: параметри, които поддържат геометрията вярна
Моделите живеят или умират при контрол на измеренията и четири параметъра носят отговорността:
Принтерите поддържат точност на размерите ±0,03 mm, а разделителната способност 13320 × 5120 на Ai220 разрешава детайлите на конекторите и маржовете в плоча с множество шаблони при до около 10 плочи на ден за партидно производство.
Работният процес на модела стъпка по стъпка
Веригата на производствения модел се изпълнява в шест стъпки:
Тъй като файловата верига е отворена на всеки етап, модел, който не е отлят, може да бъде отпечатан отново от съхранения файл за минути - без повторно восък, без повторно сканиране.
Често срещани режими на повреда и корекции
Четири повреди представляват повечето проблеми с моделите. Замърсяване с пепел в следите за отливане към семейството на смолата - преминете към документираната формула за отливане с нулева пепел. Стегнатите или разхлабени отливки проследяват отклонението на размерите: проверете експозицията, времето на втвърдяване и термичната стабилност с тридневен тестов модел, след което измерете отливката спрямо файла с дизайна. Инвестиционното напукване около участъци с дебели модели следи от геометрията: кухи или облекчаване на обемисти региони в CAD по начина, по който традицията на восъка винаги е правила. Повърхностни мехурчета върху шаблона за измиване или втвърдяване на празнини - пълно отстраняване на смолата преди втвърдяване и дегазиране на ваната, ако смолата е престояла една нощ. Всяко едно от тях е поправка на ниво минути, след като бъде идентифицирана, поради което документиран протокол за тестово предаване побеждава отстраняването на неизправности на живо при случаи на пациенти.
Как да валидирате леярска смола преди производство
Изпълнете валидирането по начина, по който лабораториите валидират всяка промяна на материала: отпечатайте пет идентични тестови шаблона в различни дни, отлейте ги през пълния инвестиционен цикъл и оценете четири резултата - чистота на изгаряне, съответствие на размерите между отливката и файла на дизайна, качество на повърхността и пасване върху референтната матрица. Запишете профила на печат, времето за измиване и времето за втвърдяване, които са довели до преминаване на отливки, и запазете този запис с партидата от смола. Едва след като протоколът премине, разговорът с доставчик трябва да премине към оферта; Aident публикува информационни листове за своите леярски и високотемпературни семейства и поддържа примерни планове съгласно ISO 13485 и CE MDR 2017/745 за управление на качеството. Работата по шаблон възнаграждава доставчици, които могат да заявят писмено поведение на прегаряне - поискайте го изрично.
Често задавани въпроси
Може ли да се използва смола за 3D принтер за отливане на модели?
Не. Смолата на стандартния модел оставя пепел при изгаряне и замърсява отливките. Смола за леене - класът за леене с восък без пепел - е формулиран за пълно изгаряне, а устойчивата на висока температура смола покрива работни процеси при пресоване при 120–150 градуса. Първо съпоставете смолата с процеса.
Колко точни са отпечатаните модели от смола?
Принтерите поддържат точност на размерите ±0,03 mm, а дисциплинираната експонация и втвърдяване поддържат фините характеристики верни и през изгарянето. Валидирайте с тестови отливки, измерени спрямо файла на дизайна преди производството.
Отпечатаните шарки заместват ли напълно ръчната кола маска?
За дигитални калъфи, да: моделът е проектиран в CAD и е отпечатан без нанасяне на кола маска. Ръчното нанасяне на кола маска остава за еднократни корекции в границите, но производствената геометрия вече произхожда цифрово.
Кой скенер трябва да захранва работен процес с шаблон?
Лабораторен скенер с директно сканиране на отпечатъци поддържа главните модели цифрови - AI-S3 сканира отпечатък за 15–19 секунди - докато точността на AI-S9 ±0,005 mm ISO 12836 отговаря на случаите на прецизна рамка. Отвореният STL/PLY/OBJ изход прави вашия CAD избор свободен.
Настройване на работен процес за отпечатан шаблон?свържете се с нашия екип по продажбитеза да обсъдите процеса на леене, да поискате информационни листове за леярска смола и примерен план и да валидирате тестови отливки на вашия собствен инвестиционен цикъл. Преглед напродуктова страница с восъчна смола за леенеза подробности относно формулата с нулево пепел, прегледайтепълна гама стоматологични 3D смолиза високотемпературното семейство и вижте смолата за леене без пепел в контекста на нашияхарактеристика на смола за леене на восък без пепел.
- Ориентация:отпечатайте рамки под ъгъл, който не позволява опорите да се напасват към повърхностите - полетата, повърхностите за дълбок печат и областите на съединителите трябва да са без опори.
- Дисциплина на експониране:изпълнете валидирания профил на смолата; прекомерното излагане набъбва фините черти и издутият модел се превръща в стегната отливка.
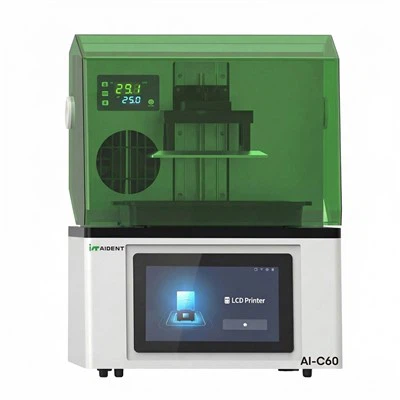
- Термична стабилност:вискозитетът на смолата и поведението на втвърдяване се променят с температурата, поради което интелигентната постоянна температура и на двата принтера Aident - 4K Ai-C60 за единични модули и Ai220 с висока разделителна способност за партидни пластини - има значение при работата с шаблони.
- Контрол на измиване и втвърдяване:пълно отстраняване на смолата преди втвърдяване, след това втвърдяване точно до документирания цикъл; както недостатъчното, така и прекомерното втвърдяване изкривяват фината анатомия.
- Заснемане:сканирайте препарата или основния модел - AI-S3 дигитализира отпечатък за 15–19 секунди, AI-S9 поддържа ±0,005 mm под ISO 12836 за прецизни случаи; и двете експортират отворени STL, PLY и OBJ.
- Дизайн:в exocad или 3Shape изградете шаблона с проектирани конектори и полета.
- Печат:ориентирайте без опора върху монтирани повърхности и пуснете леярския профил върху валидирания слой на принтера.
- Постпроцес:измийте старателно, втвърдете според спецификациите, завършете опорите с възможно най-лекото докосване.
- Инвестиране и изгаряне:следвайте цикъла на инвестиционния производител, който формулата с нулева пепел е предназначена да допълва.
- Предаване или натискане:металът или керамиката възпроизвеждат проектираната геометрия.