Дори опитни клиники и лаборатории се сблъскват с неуспешни отпечатъци. Една единствена неуспешна работа губи смола, машинно време и часове на персонала. Повечето повреди обаче попадат в ограничен брой категории и могат да бъдат диагностицирани систематично.
Този практически контролен списък обхваща най-често срещаните проблеми при 3D принтиране на зъбите, техните типични причини и най-бързите коригиращи действия. Използвайте го като ежедневна справка, за да повишите-процента на успех за първи път и да поддържате цифровия си работен процес надежден.
1. Печатът не залепва за платформата за изграждане
Чести симптоми
Нищо не се появява на платформата след приключване на работата
Само тънък слой от втвърдена смола остава върху филма/FEP
Моделът се отделя по средата и пада във ваната
Първични причини и бързи проверки
Платформата за изграждане не е правилно нивелирана → Повторно -изпълнете процедура за автоматично-нивелиране или ръчно нивелиране
Недостатъчно време за излагане на първия{0}}слой → Увеличете излагането на дъното (обикновено 5–15% в зависимост от смолата)
Замърсено или повредено освобождаващо фолио → Проверете и сменете FEP/nFEP, ако е надраскан или мътен
Повърхността на платформата е твърде гладка или мръсна → Почистете старателно; лека абразия може да помогне на някои платформи
Температурата на смолата е твърде ниска → Уверете се, че смолата е в препоръчания температурен диапазон (често 25–35 градуса)
Съвет за превенция
Винаги потвърждавайте нивелирането на платформата и температурата на смолата, преди да започнете критични случаи.
2. Разделяне на слоевете / разслояване
Чести симптоми
Хоризонтални пукнатини или пълно разделяне между слоевете
Моделът се разделя на секции по време или след отпечатване
Първични причини и бързи проверки
Недостатъчно нормално-експониране на слоя → Увеличете леко времето на експониране
Прекалено висока скорост на повдигане → Намалете скоростта на повдигане, особено за големи или плътни модели
Лош дизайн на опората → Добавете още опори или по-дебели опорни върхове в критичните зони
Смолата е с изтекъл срок на годност или е смесена неправилно → Проверете партидата и смесването на смолата
Температурни колебания по време на печат → Поддържайте стабилна температура на околната среда и смола
3. Непълно или меко втвърдяване (печатът е лепкав или слаб)
Чести симптоми
Повърхността остава лепкава след измиване
Моделът се деформира лесно или му липсва очакваната здравина
Неточност на размерите след-втвърдяване
Първични причини и бързи проверки
Недо{0}}експозиция по време на печат → Увеличете настройките на експозицията според листа с данни за смолата
Непълно след{0}}втвърдяване → Следвайте препоръчаното от производителя време, температура и интензитет на светлината
Неадекватно измиване → Осигурете цялостно почистване (изопропилов алкохол или специален почистващ препарат) преди втвърдяване
Стара или неправилно съхранявана смола → Сменете смолата и проверете условията за съхранение (светло-непроницаема, правилна температура)
Неправилен профил на смола, избран в слайсера → Проверете -двойно настройките на материала
4. Изкривяване или неточност на размерите
Чести симптоми
Моделирайте къдрици по краищата
Оклузалните повърхности или ръбове не съответстват на цифровия дизайн
Големите модели показват забележимо изкривяване
Първични причини и бързи проверки
Неравномерни или недостатъчни опори → Редизайн на опорната структура; добавете повече контактни точки върху големи плоски площи
Прекомерна смукателна сила / висока скорост на повдигане → Намалете скоростта на повдигане и оптимизирайте разстоянието на повдигане
Свиването на смолата не е компенсирано → Използвайте-специфична за смола компенсация на свиването в дизайна или слайсера
Дрейф при калибриране на платформа или принтер → Повторно-калибриране и проверка с тестов модел
Промяна на температурата → Стабилизиране на средата за печат
5. Дупки, липсващи части или непълна геометрия
Чести симптоми
Липсват малки функции
Неочаквани дупки в твърди зони
Тънките стени не се образуват
Първични причини и бързи проверки
Грешки на STL файл (не-колектор, дупки, обърнати нормали) → Поправете мрежата преди нарязване
Поддържа блокиране или неадекватно поддържане на фини функции → Регулирайте разположението и плътността на опората
Експозицията е твърде ниска за малки детайли → Увеличете експозицията или отпечатайте критични части в различна ориентация
Разделителната способност на слайсера или настройките за височина на слоя са твърде груби → Използвайте подходяща височина на слоя (обикновено 50 μm или по-фини за дентална работа)
6. Прекомерни опори или трудно отстраняване на опори
Чести симптоми
Подпорите оставят дълбоки следи или счупват модела по време на отстраняване
Твърде много опори правят почистването -отнемащо време
Първични причини и бързи проверки
Над-поддържан модел → Намалете плътността на поддръжката в не-критичните зони, като същевременно поддържате стабилност
Поддържайте твърде голям размер на върха → Използвайте по-малък диаметър на върха за по-фин контакт
Лоша ориентация → Пре-ориентирайте модела, за да сведете до минимум опорите върху критични повърхности (ръбове, оклузална анатомия)
Неправилни настройки за поддръжка за конкретната смола → Настройте според препоръките на производителя на смолата
7. Неизправности,-свързани със смола
Бърз контролен списък за смола
Смолата се смесва старателно преди всяка употреба?
В срок на годност и правилно съхраняван?
Съвместим с дължината на вълната на светлинния източник на принтера?
Ваната и филмът са чисти и без втвърдени остатъци?
Правилен профил на смола, зареден в софтуера за нарязване?
Използването на добре-съответстващи, високо-качествени дентални смоли (моделна смола, смола за хирургически водач, смола за временна корона и т.н.) значително намалява много от изброените по-горе проблеми.
Систематична рутина за отстраняване на неизправности
Когато печатът е неуспешен, следвайте следната последователност:
Проверете неуспешния печат и отбележете точните симптоми
Проверете нивото на платформата и състоянието на филма
Проверете температурата на смолата, смесването и настройките
Прегледайте STL за грешки в мрежата
Проучете стратегията и ориентацията за подкрепа
Потвърдете времената на експозиция и скоростите на повдигане
Тествайте с малко калибриране или известен{0}}добър модел
Документирането на всеки отказ и успешната корекция изгражда институционални знания и съкращава времето за бъдеща диагностика.
Как надеждният хардуер намалява процента на отказите
Постоянните механични характеристики и стабилният контрол на температурата правят отстраняването на неизправности по-бързо и повредите по-редки.
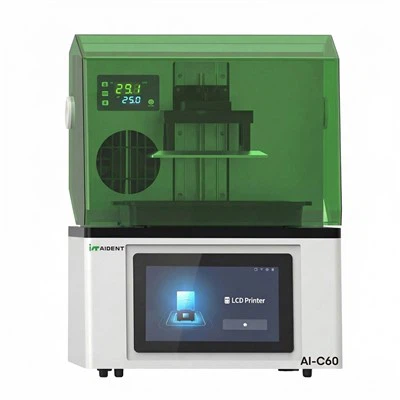
Стоматологични 3D принтери Aidentса проектирани с практични функции за надеждност, които адресират много общи точки на повреда:
Ai-C60: Точност<0.03 mm, auto-leveling, built-in curing light, intelligent temperature control
Ai220: По-голям обем на компилация със същия фокус върху стабилността и съвместимостта на отворената-система
И двата модела работят като отворени системи, приемайки стандартни STL файлове и широка гама от сертифицирани дентални смоли. В комбинация с прецизни открити{1}}скенери за изход (интраорален скенер AI-30 и лабораторни скенери), те поддържат чист работен процес Сканиране → Дизайн → Печат, който минимизира много източници на неуспешен печат нагоре.
Окончателни препоръки
Съхранявайте печатна или цифрова версия на този контролен списък близо до принтера
Стандартизирайте графиците за работа със смола и поддръжка на платформата
Обучете всеки член на екипа, който работи с принтера, на основните диагностични стъпки
Архивирайте успешните настройки за печат за всяка основна индикация (модели, ръководства, временни материали и т.н.)
Повечето неизправности при 3D принтиране на зъбите могат да бъдат предотвратени или бързо решени след установяване на основната причина. Дисциплинираният подход към отстраняването на проблеми превръща случайните повреди в непрекъснато подобряване на процеса.
Готови ли сте да подобрите надеждността на печата във вашата клиника или лаборатория?
Разгледайте отворените решения за дентален 3D печат на Aident и поискайте консултация:
→ https://www.aident3d.com/inquiry
WhatsApp: +86 19311417410
Имейл:dongjiahao@aident.cc
По-малко неуспешни разпечатки. По-предвидими резултати.