Точността е в основата на успешното стоматологично 3D принтиране. Независимо дали произвеждате модели, хирургически водачи, временни възстановявания или модели за подравняване, дори малки грешки в размерите могат да доведат до лошо прилягане, клинични корекции, преработки и загуба на време.
Подобряването на точността не е само една настройка. Това е резултат от оптимизиране на множество фактори в целия процес - от смола и принтер до ориентация, опори, температура и последваща-обработка.
Това ръководство предоставя практични, доказани методи, използвани от-високоефективни клиники и лаборатории през 2026 г.
Бърз преглед: Веригата на точността
Точността на стоматологичния 3D печат зависи от:
Състав и качество на смолата
Калибриране на принтера и стабилност на хардуера
Ориентация на печат и стратегия за поддръжка
Контрол на околната среда и температурата на смолата
Настройки на експозицията и движението
Цялостно измиване и пълно последващо{0}}втвърдяване
Последователни операторски протоколи
Системното разглеждане на тези области води до най-големи печалби.
1. Изберете подходящата смола с висока-прецизност
Смолата е една от най-големите променливи.
Изберете смоли, специално формулирани за ниско свиване и висока стабилност на размерите.
За работа с модели и подравняващи устройства използвайте високо{0}}моделни смоли с доказано ниско изкривяване.
За хирургически водачи и клинични части изберете-специфични биосъвместими смоли, които осигуряват и точност.
Избягвайте генерични или не{0}}зъболекарски смоли, които дават приоритет на скоростта или цената пред ефективността на размерите.
Моделните смоли с висока-прецизност Aident и смолата за хирургически водачи са проектирани за ниско свиване и постоянна точност, когато се използват с подходящи параметри.
2. Поддържайте правилното калибриране на принтера
Некалибриран принтер не може да произвежда точни части, независимо от качеството на смолата.
Основни проверки за калибриране:
Изграждане на нивелиране на платформата (автоматичното -нивелиране помага, но все още проверява)
Валидиране на времето на експозиция (особено първите слоеве и нормалните слоеве)
Точност на оста Z-
Равномерност на светлината в цялата строителна площ
Извършвайте редовно калибриране според графика на производителя и след всяка поддръжка, транспорт или големи промени на параметрите.
3. Оптимизиране на ориентацията
Ориентацията силно влияе както върху точността, така и върху качеството на повърхността.
Най-добри практики:
Когато е възможно, избягвайте големи плоски повърхности, разположени успоредно на платформата за изграждане.
Ъглови модели и водачи 15–45 градуса за разпределяне на силите на свиване.
Поддържайте критичните повърхности (ръбове, оклузални маси, водещи втулки) ориентирани за най-добри детайли и минимални опорни следи.
Поддържайте последователни стратегии за ориентация за повтарящи се типове части, така че резултатите да са предвидими.
4. Използвайте ефективни поддържащи структури
Поддържа предотвратява движението и намалява изкривяването по време на печат.
Приложете подходяща опорна плътност, особено под големи или надвиснали площи.
Използвайте по-здрави контактни точки на по-тежки участъци.
Избягвайте да поддържате критични повърхности, когато е възможно.
Отстранете подпорите внимателно след измиване, за да минимизирате повърхностните щети.
Лошите опори са водеща причина за изкривяване на размерите.
5. Контрол на температурата
Вискозитетът на смолата и поведението при втвърдяване се променят с температурата.
Поддържайте смолата в препоръчителния диапазон (обикновено 23-30 градуса за много дентални смоли).
Използвайте принтери с интелигентно нагряване на смола, когато има такива.
Избягвайте да печатате в студени стаи или в близост до течения-от климатик.
Оставете охладената смола да достигне работна температура преди употреба.
Стабилната температура подобрява както точността, така и успешния печат.
6. Фина-настройка на настройките за печат
Основни настройки, които влияят на точността:
Височина на слоя- По-тънките слоеве могат да подобрят детайлите, но увеличават времето и понякога напрежението. Баланс според приложението.
Време на излагане- Следвайте валидирани профили, специфични за resin-. Над- или недостатъчно-експониране намалява точността.
Скорост на повдигане и разстояние- Прекомерната сила на разделяне може да натовари частта.
Настройки на първия-слой- Критично за адхезията и цялостната стабилност.
Когато сменяте смоли, винаги започвайте с препоръчания от производителя профил и коригирайте само след пробни разпечатки.
7. Овладейте измиването и последващото-втвърдяване
Пост{0}}обработката има пряко въздействие върху крайните размери.
Измийте старателно, но избягвайте прекомерно излагане на разтворител, който може да омекне или да набъбне частта.
Изсушете напълно преди втвърдяване - остатъчният разтворител пречи на точната полимеризация.
Пост{0}}втвърдяване за точното време и интензитет, посочени за смолата.
Осигурете равномерно UV излагане на всички повърхности (въртящи се или много-посочни втвърдяващи модули помагат).
Непълното или неравномерно втвърдяване е честа причина за забавено изкривяване и промяна на размерите.
8. Стандартизирайте целия работен процес
Последователността създава точност.
Документирайте успешната ориентация, поддръжка и комбинации от параметри.
Обучете всички оператори на едни и същи протоколи.
Използвайте едни и същи партиди смола, когато е възможно за критична работа и отбележете номерата на партидите.
Извършвайте периодична проверка на точността с тестови модели или части за калибриране.
Контролен списък за оптимизиране на точността
| Площ | Действие | Въздействие върху точността |
|---|---|---|
| смола | Използвайте дентална-специфична смола с ниско{0}}свиване | високо |
| Калибриране на принтера | Редовно нивелиране и проверки на експозицията | високо |
| Ориентация | Наклонете големи повърхности под ъгъл, защитете критичните зони | високо |
| Поддържа | Адекватна плътност и разположение | високо |
| температура | Поддържайте препоръчителната температура на смолата | Средно–високо |
| Настройки за печат | Валидирани експозиция и параметри на повдигане | високо |
| Измиване | Задълбочено, но контролирано | Среден |
| Пост{0}}втвърдяване | Пълен и униформен | високо |
| Контрол на процесите | Стандартизирани протоколи | високо |
Как Aident поддържа по-висока точност
Aident проектира своята екосистема, за да намали най-честите източници на неточности:
Моделни смоли с висока-прецизностс ниска деформация и отлична стабилност на размерите
Хирургическа направляваща смолапроектирани за твърдост и точност
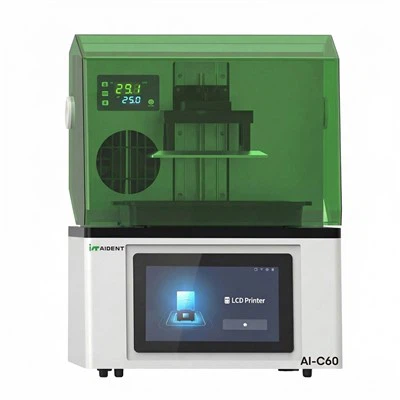
Принтери Ai-C60 и Ai220включващ автоматично-нивелиране, интелигентен контрол на температурата, стабилни източници на светлина и отворена архитектура за оптимизирани профили
Изчистете препоръчителните параметри за печат и последваща{0}}обработка за постоянни резултати
Когато смолата, принтерът и процесът са съчетани, потребителите рутинно постигат точността, необходима за взискателни дентални приложения.
Измерване и проверка на точността
Отпечатайте стандартизирани тестови модели и измерете критичните размери.
Сравнете отпечатаните модели с оригиналните CAD данни, като използвате софтуер за проверка, когато е наличен.
Проверете прилягането на отпечатаните водачи или възстановявания на модели за проверка.
Проследявайте процентите на римейк, свързани с проблеми с размерите, като ключов показател за ефективност.
ЧЗВ
Каква точност реалистично мога да очаквам от стоматологичния 3D печат?
С оптимизирани процеси модерните стоматологични принтери и високо{0}}качествените смоли обикновено постигат ±50 μm или по-добри при критични размери, като много системи работят в диапазона 20–50 μm при контролирани условия.
По-високата резолюция винаги ли означава по-висока точност?
Не е задължително. Разделителната способност (височина на слоя и размер на пиксела) помага с детайлите, но общата точност на размерите зависи повече от контрола на свиването на смолата, калибрирането, ориентацията и последващата-обработка.
Колко често трябва да калибрирам принтера си за най-добра точност?
Следвайте препоръките на производителя - обикновено на редовни интервали и след всяка поддръжка, промени в платформата или забележим спад на качеството.
Може ли софтуерната компенсация да подобри точността?
Някои модерни системи предлагат компенсация на свиването. Въпреки това работи най-добре, когато основният процес вече е стабилен. Не е заместител на добрата смола, калибриране и техника.
Защо моделите ми с пълна{0}}арка показват повече отклонения от малките матрици?
По-големите части натрупват по-голямо абсолютно свиване и са по-чувствителни към ориентация, опори и остатъчно напрежение. Необходимо е специално внимание на тези фактори за пълна-прецизност на дъгата.
Заключение: Точността е система, а не настройка
Подобряването на точността на стоматологичния 3D печат изисква внимание към целия процес. Най-големите ползи идват от използването на високо-стабилни смоли, поддържане на калибрирано оборудване, оптимизиране на ориентацията и опорите, контролиране на температурата и извършване на подходяща последваща-обработка.
Лаборатории и клиники, които третират точността като управлявана система -, а не като спецификация на един принтер -, постоянно произвеждат по-добре-пасващи части и по-малко преработки.
Готови ли сте да повишите точността на вашия стоматологичен 3D печат?
Свържете се с Aident за препоръки за смола, оптимизиране на профила на печат, оценки на проби или цялостни решения за работен процес с висока{0}}прецизност →https://www.aident3d.com/inquiry
Или се свържете с нас чрез страницата Свържете се с нас.
Прецизните отпечатъци започват с умишлен контрол на процеса. Оптимизирайте всяко звено във веригата и резултатите ще последват.