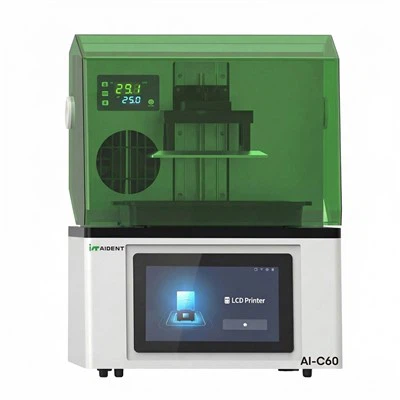
В областта на адитивното производство, 3D технологията за формоване на смола се съсредоточава върху фоточувствителната полимеризация, превръщайки течната смола в три-измерно цяло със сложна геометрия и фини повърхностни характеристики чрез-по-слой втвърдяване. Този процес изисква не само задълбочено разбиране на механизмите на фотохимичните реакции, но и висока степен на координация в контрола на оборудването, параметрите на процеса и последващата-обработка, за да се осигури стабилно постигане на точност на формоване, механични свойства и качество на повърхността.
Основните принципи на фотополимеризацията поставят основата на този процес. 3D смолите съдържат фотолитични фотоинициатори и полимеризиращи се олефинови мономери или олигомери. При специфични дължини на вълните на облъчване с ултравиолетова или видима светлина, инициаторът се разлага, за да генерира свободни радикали или катиони, задействайки отварянето на двойни връзки и образуването на кръстосано-свързана мрежа, карайки смолата да се трансформира от течно в твърдо състояние. Този процес се характеризира с натрупване-по-слой, като дебелината на всеки слой се определя от фокуса на светлинния източник и стратегията за сканиране, като по този начин се изгражда пълна форма слой по слой. В зависимост от източника на светлина и метода на прожектиране, основните процеси се разделят на стереолитография (SLA), цифрова обработка на светлина (DLP) и фотополимеризация на течнокристален дисплей (LCD).
Технологията SLA (лазер за повърхностен монтаж) използва UV лазерен лъч за сканиране на повърхността на смолата или втвърдения слой с висока скорост чрез галванометърна система, втвърдявайки точка-по-точка, за да оформи профила на напречното-сечение. Неговите предимства се крият в малкия размер на лазерното петно и прецизното позициониране, постигайки изключително висока точност на размерите и възпроизвеждане на детайли, което го прави подходящ за сложни извити повърхности, микроструктури и форми и прецизни части със строги изисквания за качество на повърхността. Ключът към този процес се крие в съпоставянето на мощността на лазера, скоростта на сканиране и съотношението на припокриване, както и координирането на контрола на нивото на течността и настройките за дебелина на слоя за намаляване на напрежението между слоевете и изкривяването.
Технологията DLP (Digital Micromirror Process) използва цифрово микроогледално устройство (DMD), за да прожектира цялото UV изображение върху резервоара със смола, втвърдявайки цялото напречно-сечение с едно минаване. Благодарение на едновременното излагане на целия слой, неговата скорост на формоване е значително по-висока от SLA и предлага по-добра консистенция на междинния слой, което го прави подходящ за производство на малки до средни партиди и производство на прототипи, изискващи еднакво повърхностно покритие. Ключът към този процес се крие в оптимизирането на разделителната способност на проекцията и еднородността на светлинния източник, както и в прецизното контролиране на времето на експозиция и интензитета на светлината, за да се избегнат неравности по ръбовете и отклонения в размерите, причинени от прекалено-втвърдяване или недостатъчно-втвърдяване.
LCD технологията използва LCD екран с висока{0}}резолюция като маска, комбиниран с ултравиолетово задно осветяване за постигане на експозиция-по-слой. Цената на оборудването е сравнително ниска и лесно се популяризира. Неговата разделителна способност е ограничена от размера на LCD пикселите, но с разумни параметри, той все още може да отговори на производствените нужди на повечето външни прототипи и средно-прецизни части. Процесът изисква специално внимание към устойчивостта на екрана на ултравиолетово стареене, съвпадението на дължината на вълната на светлинния източник и плоскостта на освобождаващия филм, за да се намалят изкривяванията и лошото отлепване на междинния слой.
В общ поток на процеса моделът първо се нарязва и се генерира опора, преобразуваща 3D данните в инструкции за експониране слой-по-слой. След това оборудването автоматично завършва циклите на покритие със смола, изравняване, втвърдяване на експозиция, повдигане на платформата и подготовка за следващия слой, докато се оформи цялото парче. Изборът на дебелина на слоя трябва цялостно да отчита точността и ефективността: 0,025–0,1 mm дебелина на слоя обикновено се използва за прецизни части, докато 0,1–0,2 mm може да се увеличи за обикновени прототипи, за да се ускори процесът. Енергията на експозиция е пряко свързана с дълбочината на втвърдяване; недостатъчната енергия ще доведе до ненапълно втвърдени слоеве, докато прекомерната енергия увеличава риска от свиване, изкривяване и крехкост след{10}}втвърдяване.
Пост{0}}обработката е от решаващо значение за крайното качество. Първоначално формованите части трябва да се почистят с разтворител (като изопропанол), за да се отстрани невтвърдената смола. Този процес изисква внимателен контрол на времето и механично действие, за да се избегне увреждане на втвърдената повърхност. След това се извършва вторичен процес на втвърдяване в UV камера със съответстваща дължина на вълната и дозировка, за да се подобрят допълнително кръстосаните-свързвания и механичните свойства, но прекомерното излагане трябва да се избягва, за да се предотврати пожълтяване или ускорено свиване на размерите. Отстраняването на носещата конструкция изисква комбинирани процеси на рязане, шлайфане и полиране, за да се постигне желаното покритие на повърхността и точност на размерите.
Контролът върху околната среда и процесите също са от решаващо значение. Смолата е чувствителна към температура, влажност и светлина. Средата за формоване трябва да се поддържа при постоянна температура (20 градуса ~28 градуса), с подходящо изсушаване и светлинно екраниране, за да се предотврати предварително втвърдяване и флуктуации в производителността. Що се отнася до поддръжката на оборудването, резервоарът за смола трябва да се почиства редовно, интензитетът и равномерността на източника на светлина да се проверяват и нивото на платформата да се калибрира, за да се осигури дългосрочна-стабилност на дебелината на слоя и точността на позициониране.
Като цяло 3D формоването със смола е проект за системно инженерство, интегриращ фотохимия, прецизна механика и софтуерни алгоритми. Различните видове процеси имат своите предимства по отношение на точност, скорост и приложими сценарии; правилният подбор и оптимизирането на параметрите могат да увеличат максимално потенциала на материала. С напредъка в технологията на източника на светлина, формулировката на смолата и интелигентния контрол, този процес ще продължи да се развива към по-висока прецизност, по-бърза ефективност и по-голяма функционална адаптивност, осигурявайки солидна опора за формоване за области като прецизно производство, културни и творчески индустрии и медицински модели.