Надеждният работен процес за дентално 3D принтиране превръща дигиталните дизайни в точни модели на физически части -, хирургически водачи, временни възстановявания, модели за подравняване, оклузални шини и др. Когато процесът е добре структуриран, клиниките и лабораториите постигат постоянно качество, бърз обрат и по-ниски разходи за случай.
Това ръководство разглежда пълния работен процес на стоматологично 3D принтиране, използвано в съвременната дигитална стоматология през 2026 г.
Общ преглед на работния процес на стоматологично 3D принтиране
Стандартната последователност е:
CAD дизайн → Подготовка на файлове и нарязване → Печат → Пост{0}}обработка → Довършителни работи и проверка на качеството
Този процес се намира в по-голямата цифрова верига наСканиране → Дизайн → Печат.
Стъпка-по-Стъпка работен процес за 3D печат на зъбите
1. Подгответе CAD файла
Проектирайте частта в дентален CAD софтуер (exocad, 3Shape и др.).
Уверете се, че мрежата е чиста, колекторна (водонепроницаема) и без големи грешки.
Експортирайте като STL (най-често), PLY или OBJ в милиметри.
Проверете мащаба и ориентацията преди експортиране.
Съвет:Отворените{0}}системни скенери и CAD софтуер правят тази стъпка безпроблемна, защото използват стандартни файлови формати.
2. Импортирайте и ориентирайте в софтуера за нарязване
Заредете STL в софтуера за нарязване на принтера или в съвместим универсален слайсер.
Ориентирайте частта за оптимална точност, качество на повърхността и разположение на опората.
Критичните повърхности (ръбове, оклузални маси, водещи втулки) трябва да са обърнати настрани от опорите, когато е възможно.
Генерирайте опори. Използвайте адекватна, но не прекомерна плътност на опората.
Задайте височината на слоя според приложението (по-тънки слоеве за по-високи детайли, по-дебели за скорост).
3. Изберете Material Profile и Slice
Изберете правилния профил на смола (модел, хирургически водач, временен и т.н.).
Потвърдете, че времената на експозиция, скоростите на повдигане и други параметри съответстват на смолата и принтера.
Нарежете файла и прегледайте визуализацията за потенциални проблеми (неподдържани области, тънки стени и т.н.).
Запазете нарязаната работа.
4. Подгответе принтера
Уверете се, че принтерът е калибриран и платформата за компилиране е чиста и равна (автоматичното -нивелиране помага).
Напълнете съда за смола с правилния материал до препоръчаното ниво.
Проверете температурата на смолата (много смоли работят най-добре между 23-30 градуса).
Уверете се, че източникът на светлина и оптичният път са чисти.
5. Отпечатайте
Заредете нарязания файл (USB, мрежова или директна връзка).
Стартирайте печата.
Наблюдавайте първите няколко слоя, ако е възможно.
Оставете работата да завърши без прекъсване.
Типично време за печат (приблизително, в зависимост от принтера и настройките):
Модел с една корона: 10–20 минути
Модел с пълна-арка: 20–40 минути
Хирургично ръководство: 30–90 минути
Партида от множество модели: 1–3 часа
6. Пост-обработка
Този етап е критичен за крайната точност, здравина и биосъвместимост.
Премахване от платформата- внимателно отделете отпечатаната част.
Измийте- почистете в изопропилов алкохол (IPA) или специален препарат за почистване на смола, за да отстраните невтвърдената смола. Следвайте-специфичните препоръки за смола за време и метод (ултразвукови или автоматизирани шайби подобряват консистенцията).
Отстранете опорите- режете или чупете опорите внимателно, за да избегнете повреда на частта.
След{0}}лечение- изложете частта на правилната дължина на вълната и продължителност на светлината според листа с данни за смолата. Непълното втвърдяване намалява механичните свойства и биосъвместимостта.
Окончателно почистване и подсушаване.
7. Довършителни работи и контрол на качеството
Леко шлайфане или полиране, ако е необходимо.
Проверка на съответствието на противоположния модел или пациент (за клинични части).
Визуална проверка и проверка на размерите.
Стерилизация, ако частта е хирургически водач или друго клинично устройство (следвайте валидирането на смола).
Частта вече е готова за клинична употреба или по-нататъшна лабораторна обработка (напр. термоформоване на подравнители върху отпечатан модел).
Най-добри практики за надеждни резултати
Поддържайте стриктни графици за калибриране на принтера.
Използвайте смоли, валидирани за конкретното приложение и принтер.
Съхранявайте смолите правилно (далече от светлина, при препоръчителната температура).
Стандартизирайте ориентация и стратегии за поддръжка за повтарящи се типове части.
Документирайте успешните набори от параметри за повторяемост.
Обучете всички оператори на протокола за пълно измиване и втвърдяване.
Поддържайте принтера и съда със смола чисти, за да избегнете замърсяване и неуспешни разпечатки.
Често срещани проблеми с работния процес и как да ги избегнете
| проблем | Обща кауза | Предотвратяване / Коригиране |
|---|---|---|
| Изкривяване или неточност на размерите | Неправилна ориентация, лоши опори, непълно излекуване | Оптимизирайте ориентацията, следвайте протокола за втвърдяване на смолата |
| Неуспешни или непълни разпечатки | Мръсна вана, грешна експозиция, ниско ниво на смола | Почистете ваната, проверете параметрите, поддържайте нивото на смолата |
| Грапава повърхност или опорни белези | Агресивни опори или лоша ориентация | Прецизирайте настройките за поддръжка, ориентирайте критичните повърхности нагоре |
| Меки или лепкави части | Непълно измиване или последващо{0}}втвърдяване | Удължете времето за измиване/втвърдяване, както е посочено |
| Линии на слоеве или лоши детайли | Неправилна височина на слоя или проблеми с фокуса | Настройте настройките, проверете оптичната чистота |
Времеви прогнози за типичен работен процес
| Етап | Приблизително време |
|---|---|
| Подготовка на файла и нарязване | 5–15 минути |
| Печат (модел с пълна-арка) | 20–40 минути |
| Измиване и отстраняване на опори | 10–20 минути |
| Пост{0}}втвърдяване | 5–15 минути |
| Довършителни и QC | 5–15 минути |
| Общо (единичен модел) | 45–100 минути |
Пакетният печат значително подобрява ефективността на лабораториите.
Предимства на работния процес на Aident Dental 3D печат
Aident проектира своите принтери и материали за практична и надеждна ежедневна употреба:
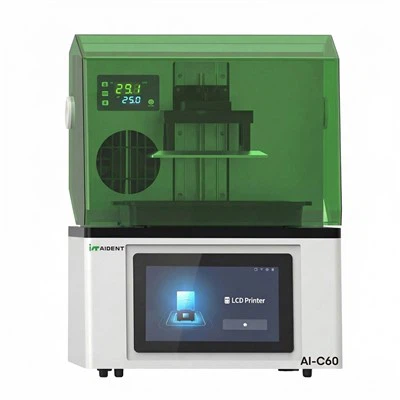
Принтери Ai-C60 и Ai220- висока точност (<0.03 mm), auto-leveling, intelligent temperature control, open-system architecture, fast full-arch capability.
Съвместими високо{0}}ефективни смоли за модели, хирургически водачи, временни и други приложения.
Напълно отворен STL работен процес, който се интегрира лесно с основния CAD софтуер и Aident скенери (AI-30 интраорални и лабораторни скенери).
Лесна работа и постоянни резултати, които намаляват неуспешните разпечатки и преработката.
Тази комбинация поддържа както производство в рамките на същия-ден, така и голям{1}}обем лабораторна продукция.
ЧЗВ
Колко време отнема един пълен работен процес на стоматологично 3D принтиране?
Единичен пълен -арков модел често може да бъде готов за по-малко от 90 минути от файла до завършената част. Сложните или групирани задачи отнемат повече време, но остават много по-бързи от традиционните методи.
Имам ли нужда от специален софтуер за дентално 3D принтиране?
Имате нужда от CAD софтуер за проектиране и слайсер за подготовка за печат. Отворените-системни принтери работят със стандартни STL файлове от практически всяка дентална CAD платформа.
Коя е най-критичната стъпка в работния процес?
Пост{0}}обработката -, особено старателното измиване и правилното последващо-втвърдяване - има голямо влияние върху крайната точност, здравина и биосъвместимост.
Може ли същият работен процес да се използва за модели, водачи и временни елементи?
Да, основните стъпки са същите. Само типът смола, стратегията за ориентация и параметрите за последваща-обработка се променят според приложението.
Колко важно е калибрирането на принтера?
Съществено. Некалибриран принтер ще произвежда неточни части дори с перфектни CAD файлове и смоли.
Заключение: Структурираният работен процес осигурява последователни резултати
Стоматологичният 3D печат е успешен, когато всяка стъпка - от чисто CAD експортиране до подходящо пост{2}}втвърдяване - се изпълнява последователно. Клиники и лаборатории, които стандартизират своя работен процес, постигат по-високи нива на успех при първо-преминаване, по-бърз обрат и по-добри клинични резултати.
Отворен{0}} системен принтер, комбиниран с валидирани смоли и дисциплинирани процеси, формира основата на надеждна цифрова производствена верига.
Готови ли сте да внедрите или оптимизирате своя работен процес за 3D принтиране на зъби?
Свържете се с Aident за демонстрации на принтери, препоръки за смола, насоки за параметри или цялостно сканиране-Дизайн-Дискусии за пакети за печат →https://www.aident3d.com/inquiry
Или се свържете с нас чрез страницата Свържете се с нас.
Ясният, повтарящ се работен процес превръща 3D печата от обещаваща технология в ежедневно производствено предимство.