Изкривяването е един от най-разочароващите проблеми при денталното 3D принтиране. Модел, хирургически наръчник или временно възстановяване, които изглеждат перфектно на екрана, излизат изкривени, с повдигнати ръбове, извити основи или обща неточност на размерите. Резултатът е лошо прилягане, похабен материал, забавени случаи и загуба на производителност.
Изкривяването рядко има една единствена причина. Обикновено е резултат от остатъчно напрежение, неравномерно свиване или неадекватна опора по време на печат и последваща-обработка. Разбирането на основните причини ви позволява да предотвратите повечето изкривявания, преди да са се случили.
Бърз отговор
Стоматологичните 3D отпечатъци се деформират главно поради:
Свиване на смолата по време на полимеризация
Неадекватни или лошо поставени опори
Неправилна ориентация на частта
Неравномерно или непълно последващо{0}}втвърдяване
Температурни колебания по време на печат
Ниско{0}}качествена или неподходяща смола
Недостатъчна адхезия към строителната платформа
Повечето изкривявания могат драстично да бъдат намалени чрез оптимизиране на ориентацията, опорите, избора на смола, калибрирането на принтера и последващата-обработка.
Основни причини за изкривяване на зъбни 3D отпечатъци
1. Свиване на смола
Всички фотополимерни смоли леко се свиват, докато се втвърдяват от течност в твърдо състояние. Ако свиването е неравномерно по цялата част, възникват вътрешни напрежения и отпечатъкът се изкривява.
По-висок риск с:Големи плоски повърхности, тънки стени, широки основи и смоли с висока степен на свиване.
2. Неадекватна поддържаща структура
Поддържа закрепване на частта към платформата за изграждане и я държи стабилна по време на печат. Недостатъчни опори, твърде тънки опори или опори, поставени само от едната страна, позволяват частта да се отдръпне или извие, докато се добавят слоеве.
3. Лоша ориентация
Ориентацията определя как действат силите и свиването върху детайла. Плоските, хоризонтални ориентации на големи повърхности често увеличават изкривяването. Ориентациите под ъгъл с подходящи опори обикновено се представят по-добре.
4. Непълно или неравномерно последващо-втвърдяване
Ако частта не е напълно втвърдена, остатъчният реактивен материал продължава да се свива с течение на времето. Неравномерното излагане на ултравиолетови лъчи създава различно втвърдяване и стрес.
5. Температурни проблеми
Вискозитетът на смолата и поведението при втвърдяване са чувствителни-на температура. Печатането в студена среда или при температурни колебания може да увеличи напрежението и деформацията. Някои принтери нямат подходящо нагряване на смолата.
6. Качество и формула на смолата
Ниско{0}}цените или не-денталните-специфични смоли често имат по-голямо свиване и по-лоша стабилност на размерите. Високо{4}}качествените смоли за зъболекарски модели и хирургически водачи са формулирани за по-малко изкривяване.
7. Проблеми със сцеплението на платформата
Ако първите слоеве не залепнат здраво, цялата част може да се измести или повдигне по време на печат, което води до изкривяване.
8. Прекалено агресивни скорости на повдигане или неправилна експозиция
Прекомерната сила на разделяне или грешните настройки на експозицията могат да натоварят детайла слой по слой.
Как да предотвратим изкривяването – практически решения
| причина | Стратегия за превенция |
|---|---|
| Свиване на смола | Използвайте дентални смоли с ниско{0}}свиване и висока{1}}стабилност |
| Лоши опори | Увеличете плътността на опората върху големи/равни площи; използвайте по-силни контактни точки |
| Лоша ориентация | Ъгъл големи плоски повърхности 15–45 градуса; поддържайте критичните повърхности достъпни |
| Непълно втвърдяване | Следвайте точното време и интензивност след{0}}втвърдяване на смолата; уверете се, че всички страни са изложени |
| Температурни проблеми | Поддържайте температурата на смолата в препоръчителния диапазон (често 23-30 градуса); използвайте принтери с отопление |
| Ниско{0}}качествена смола | Преминете към валидиран зъболекарски модел или смоли-специфични за приложение |
| Адхезия на платформата | Почистете старателно платформата; проверка на нивелирането; регулирайте експозицията на първия{0}}слой |
| Настройки за печат | Оптимизирайте скоростта на повдигане, времето на излагане и височината на слоя за конкретната смола |
Допълнителни най-добри практики
Калибрирайте редовно принтера (особено нивелирането и експозицията на платформата).
Избягвайте да печатате много големи плътни блокове на едно парче, когато е възможно - кухи части с дренажни отвори намаляват напрежението.
Оставете отпечатаната част да почине за кратко след отпечатването, преди да я извадите.
Извършете щателно измиване и пълно изсушаване преди последващо{0}}втвърдяване.
Съхранявайте смолите правилно и ги разбъркайте добре преди употреба.
Пуснете тестови разпечатки, когато променяте партидите смола или настройките на принтера.
Специални съображения по приложение
Модели (диагностика, корони и мостове, алайнери)
Дайте приоритет на смоли за модели с ниска{0}}деформация и висока{1}}прецизност. Стратегията за ориентация и поддръжка е от решаващо значение за пълна-прецизност на арката.
Хирургически ръководства
Изкривяването засяга позицията на втулката на свредлото и цялостното прилягане. Използвайте твърди, ниско{1}}свиваеми биосъвместими водещи смоли и проверете годността на модел преди клинична употреба.
Временни възстановявания
Стабилността на размерите е от съществено значение за добри контакти и оклузия. Изберете временни смоли с доказано ниско свиване и следвайте -протоколите след втвърдяване внимателно.
Как Aident помага за намаляване на изкривяването
Aident се фокусира върху факторите, които влияят най-много на стабилността на размерите:
Моделни смоли с висока-прецизностформулиран за ниска деформация (<0.4% in optimized conditions) and excellent accuracy.
Хирургическа направляваща смолас висока твърдост и стабилност на размерите за надеждно водене.
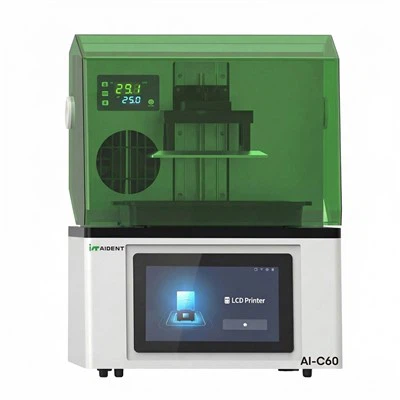
Принтери Ai-C60 и Ai220с интелигентен контрол на температурата, стабилни източници на светлина, автоматично-нивелиране и отворена архитектура, която поддържа оптимизирани параметри за печат.
Изчистете препоръчителните профили за печат и указанията-за последваща обработка за постоянни резултати.
Когато смола, принтер и процес са съчетани, изкривяването става по-скоро рядко изключение, отколкото ежедневен проблем.
Отстраняване на неизправности при съществуващи изкривени отпечатъци
Измерете отклонението, за да разберете модела (повдигане на ръба, цялостно извиване, усукване).
Прегледайте ориентацията и подкрепете разположението на неуспешната работа.
Потвърдете вида на смолата, възрастта и условията на съхранение.
Проверете калибрирането на принтера и температурата на смолата по време на печата.
Проверете пълнотата на измиване и втвърдяване.
Коригирайте променлива по една и -тествайте отново.
ЧЗВ
Нормално ли е известно изкривяване?
Може да възникне минимално отклонение, но забележимо изкривяване, което засяга прилягането, не е приемливо за стоматологична употреба и показва проблем с процеса.
По-високата разделителна способност (по-тънки слоеве) намалява ли изкривяването?
Не е задължително. По-тънките слоеве увеличават времето за печат и понякога могат да увеличат стреса. Ориентацията и качеството на смолата обикновено са по-важни.
Мога ли да запазя леко изкривен отпечатък?
Незначително изкривяване на не{0}}критични модели понякога може да бъде компенсирано в дизайна или чрез леко регулиране, но клиничните части (ръководства, временни материали) трябва да бъдат препечатани, ако точността е компрометирана.
Защо моделите с пълна{0}}арка се деформират повече от единичните матрици?
По-голямата повърхностна площ и по-голямата абсолютна сила на свиване правят отпечатъците с пълна{0}}дъга по-податливи. Правилната ориентация, опорите и смолата с ниска-деформация са особено важни.
Цветът на смолата влияе ли върху изкривяването?
По-тъмните или по-силно пигментирани смоли понякога могат да се втвърдят по-малко равномерно, което увеличава риска от стрес. Следвайте специфични параметри за всеки цвят/версия.
Заключение: Изкривяването може да се предотврати
Изкривяването на зъбния 3D печат почти винаги е резултат от контролируеми фактори: избор на смола, ориентация, опори, температура, калибриране и последваща-обработка. Лаборатории и клиники, които третират тези променливи систематично, постигат постоянно точни части и много по-малко неуспешни отпечатъци.
Започнете с високо{0}}стабилна дентална смола, оптимизирайте ориентацията и опорите, поддържайте подходяща температура и калибриране и следвайте валидирани протоколи за измиване-и-втвърдяване. Комбинацията драстично намалява деформацията.
Изпитвате постоянно изкривяване или искате да оптимизирате процеса си?
Свържете се с Aident за препоръки за смола, насоки за профил на печат, тестване на проби или цялостни решения за принтер + материал →https://www.aident3d.com/inquiry
Или се свържете с нас чрез страницата Свържете се с нас.
Точните, стабилни разпечатки започват с разбирането защо се получава изкривяване - и систематичното отстраняване на причините.